


Memproduksi komponen SMC tidak berakhir ketika mesin cetak kompresi dibuka. Sebagian besar komponen cetakan masih memerlukan pemangkasan tepi, pemesinan lubang, pelepasan lampu kilat, pemotongan, atau penyelesaian dimensi sebelum perakitan.
Metode pemangkasan dapat secara langsung mempengaruhi keakuratan dimensi, kualitas tepi, waktu siklus, konsumsi alat, pembentukan debu, dan pada akhirnya biaya per komponen jadi.
Untuk panel otomotif, penutup listrik, komponen baterai, suku cadang peralatan, dan produk cetakan kompresi lainnya, produsen biasanya memilih antara perutean CNC, pemotongan waterjet abrasif, pemangkasan cetakan, penggergajian atau penggilingan, pemangkasan manual, dan, dalam aplikasi tertentu, pemotongan laser.
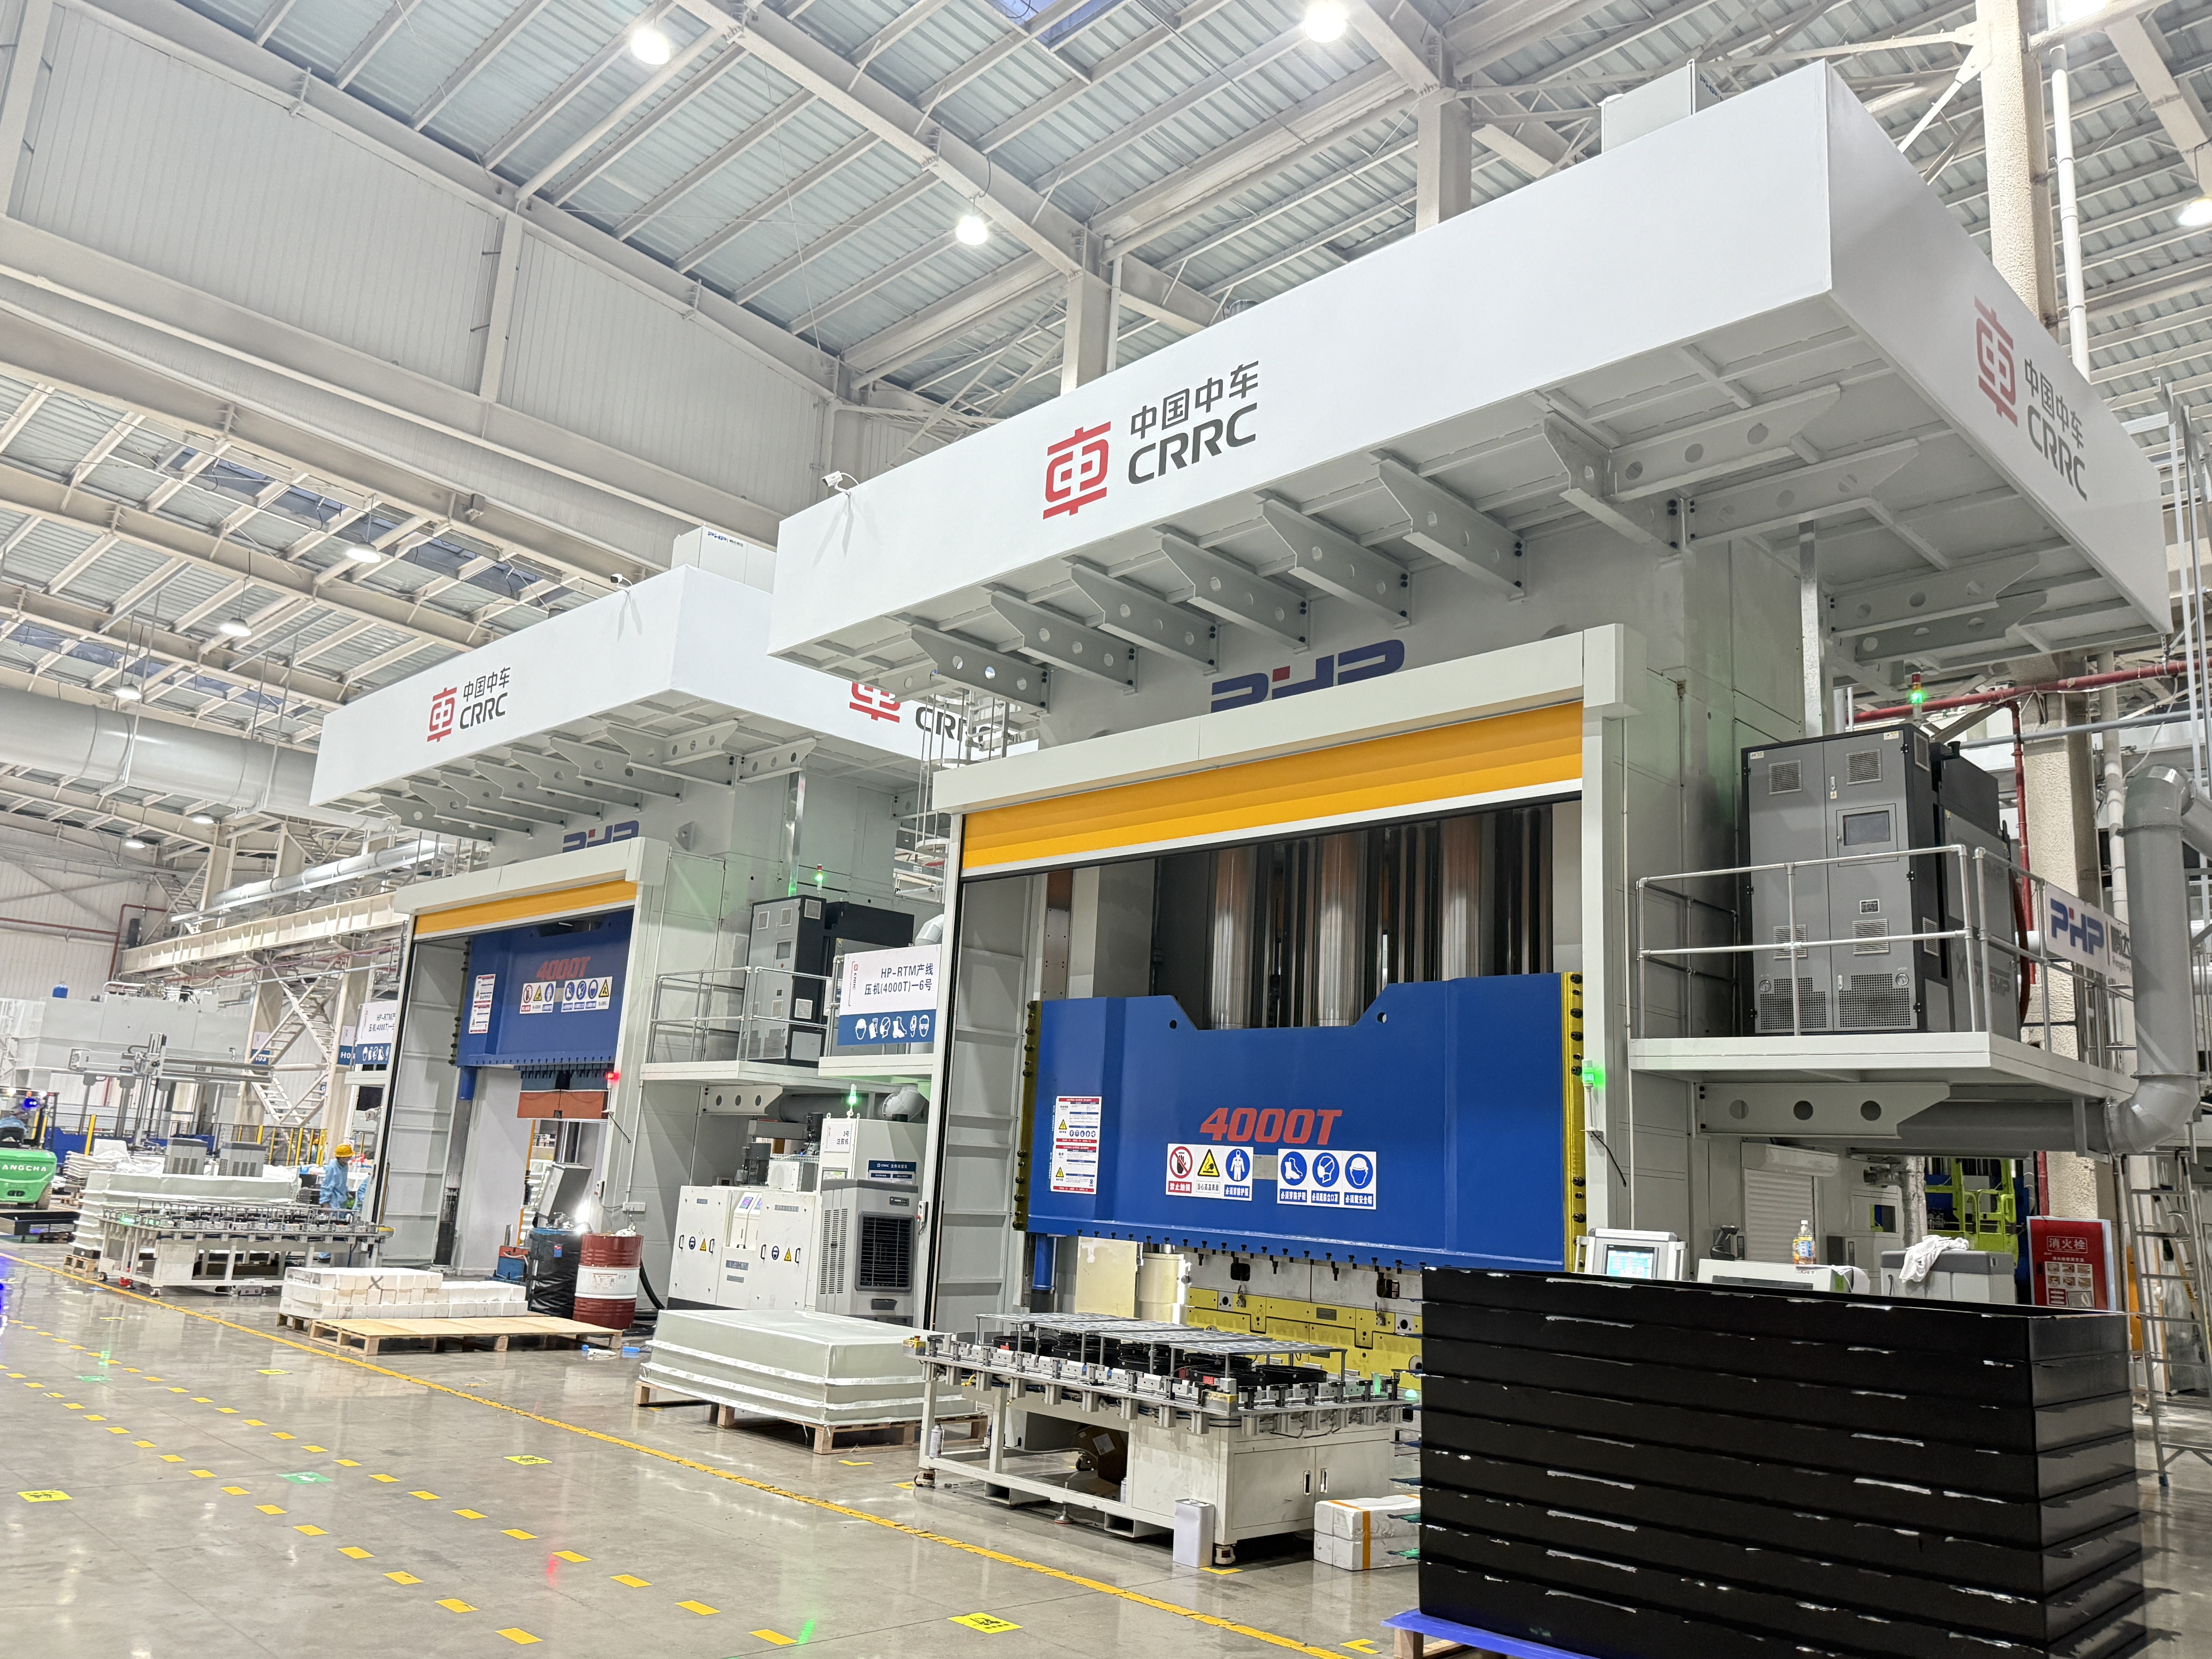
Tidak ada satu metode terbaik untuk setiap komponen SMC. Pilihan yang tepat bergantung pada geometri bagian, formulasi SMC, ketebalan dinding, volume produksi, persyaratan toleransi, penyelesaian akhir hilir, dan tingkat otomatisasi yang diperlukan.
Cara Memilih Metode Pemangkasan Bagian SMC
Keputusan pemangkasan praktis harus dimulai dengan lima pertanyaan:
- Berapa volume produksi tahunannya?
- Seberapa rumit kontur trimnya?
- Toleransi dimensi apa yang diperlukan?
- Seberapa tebal dan abrasif bahan SMC?
- Apakah proses pemangkasan akan dilakukan secara manual, berbasis CNC, atau diintegrasikan ke dalam sel produksi otomatis?
Untuk prototipe dan produksi kecil, proses fleksibel seperti perutean CNC dan pemotongan waterjet biasanya menghindari biaya perkakas trim khusus. Untuk produksi otomotif yang stabil dan bervolume tinggi, die trimming dapat memerlukan investasi perkakas awal yang jauh lebih besar karena waktu siklusnya yang singkat.
Perutean CNC menempati jalan tengah. Ini dapat diprogram, cocok untuk lubang dan profil kompleks, dan dapat dimasukkan ke dalam sel produksi robotik atau otomatis.
| Metode Pemangkasan | Aplikasi Khas | Volume Produksi | Fleksibilitas | Potensi Akurasi | Biaya Perkakas Awal |
|---|---|---|---|---|---|
| Perutean CNC | Kontur kompleks, lubang, slot | Rendah ke tinggi | Tinggi | Tinggi | Sedang |
| Jet air yang abrasif | Profil komposit tebal atau sulit | Rendah hingga sedang | Sangat tinggi | Tinggi | Sedang |
| Pemangkasan mati/tekan | Bagian produksi yang berulang | Tinggi | Rendah | Tinggi after tooling validation | Tinggi |
| Gergaji/pemotongan abrasif | Tepi lurus atau sederhana | Rendah hingga sedang | Sedang | Sedang | Rendah |
| Pemangkasan manual | Prototipe, perbaikan, penyelesaian sekunder | Rendah | Sangat tinggi | Bergantung pada operator | Rendah |
| Pemotongan laser | Aplikasi komposit tipis atau khusus yang dipilih | Bergantung pada aplikasi | Tinggi | Berpotensi tinggi | Tinggi |
Contoh 1: Komponen Eksterior Otomotif Bervolume Tinggi
Pertimbangkan panel otomotif SMC yang diproduksi sebanyak 60.000 buah per tahun dengan desain stabil dan garis trim yang dapat diulang.
Operasi die-trimming khusus atau sel trimming CNC yang sangat otomatis dapat memberikan penghematan yang lebih baik daripada melakukan pemesinan berulang kali pada setiap sisi pada mesin serba guna.
Investasi perkakas yang lebih besar didistribusikan ke puluhan ribu komponen.
Contoh 2: Penutup Peralatan Energi Volume Rendah
Sekarang pertimbangkan penutup SMC yang diproduksi hanya 2.000 buah setiap tahunnya, dengan beberapa ukuran produk dan perubahan teknik rutin.
Router CNC atau sistem waterjet biasanya lebih mudah diprogram ulang daripada cetakan khusus.
Proses hibrid juga masuk akal. Pemotongan waterjet dapat menghilangkan bagian besar dengan cepat, diikuti dengan perutean CNC pada lubang pemasangan, antarmuka penting, dan fitur dengan toleransi tinggi.
Perutean CNC, Waterjet, Die Trimming, dan Metode Lainnya
SMC mengandung penguat, resin, dan seringkali pengisi mineral. Bahan-bahan ini membuat materialnya sangat berbeda dengan aluminium permesinan atau termoplastik tak terisi.
Serat kaca, serat karbon, dan bahan pengisi dapat mempercepat keausan alat. Studi pemesinan yang dipublikasikan mengenai SMC menunjukkan bahwa gaya pemotongan meningkat seiring dengan keausan pahat, yang berarti kondisi pahat harus diperlakukan sebagai variabel proses, bukan sekadar menunggu kegagalan pahat yang terlihat.
Perutean CNC
Perutean CNC adalah salah satu solusi paling serbaguna untuk pemangkasan SMC.
Itu dapat memproses:
- kontur luar;
- lubang dan bukaan;
- slot;
- fitur pemasangan;
- penyelesaian tepi;
- beberapa varian bagian menggunakan program CNC yang berbeda.
Untuk pengembangan proses awal, pabrikan dapat mengevaluasi kecepatan spindel kira-kira pada kisaran 12.000–24.000 rpm dengan perkakas pemotong komposit berdiameter kecil yang sesuai. Kecepatan pemberian pakan dapat dimulai sekitar 1–6 m3/menit dan kemudian dioptimalkan melalui uji coba pemotongan.
Angka-angka ini merupakan titik awal pengembangan proses, bukan gambaran universal.
Parameter akhir bergantung pada pemuatan serat, kandungan pengisi, ketebalan, geometri pemotong, diameter pahat, kekakuan spindel, kekakuan perlengkapan, penyelesaian tepi yang diperlukan, dan kinerja ekstraksi.
Perkakas karbida dapat digunakan untuk banyak aplikasi, sedangkan perkakas berlapis berlian atau PCD dapat dievaluasi jika keausan abrasif menjadi biaya produksi yang besar.
Strategi perubahan alat yang bermanfaat bukan sekadar:
Ganti pemotong setelah X bagian.
Sebaliknya, pantau:
- akumulasi panjang pemotongan;
- beban spindel;
- kekuatan potong jika tersedia;
- kekasaran tepi;
- duri atau serat pecah;
- penyimpangan dimensi.
Perkakas harus diganti ketika penurunan kualitas yang terukur mulai terjadi, bukan berdasarkan jumlah komponen universal yang sewenang-wenang.
Pemotongan Waterjet yang Abrasif
Pemesinan waterjet yang bersifat abrasif menghilangkan material tanpa menciptakan zona terkena dampak panas yang sama seperti yang terkait dengan pemotongan termal.
Oleh karena itu, bahan ini menarik untuk komponen komposit yang mengutamakan meminimalkan kerusakan akibat panas.
Variabel pengembangan proses yang umum meliputi:
- tekanan air;
- laju aliran abrasif;
- ukuran partikel abrasif;
- diameter nosel;
- jarak stand-off;
- kecepatan melintasi;
- strategi menusuk.
Sistem industri dapat beroperasi pada kisaran tekanan sekitar 250–400 MPa, dengan bahan abrasif garnet seperti sekitar 80 mesh sering digunakan sebagai titik awal untuk uji coba proses.
Namun, meningkatkan kecepatan lintasan hanya untuk mempersingkat waktu siklus dapat meningkatkan kerf taper atau mengurangi kualitas tepi bawah.
Penelitian yang melibatkan pemangkasan waterjet abrasif pada SMC serat cincang telah menunjukkan bahwa kondisi pengoperasian yang sesuai dapat menghasilkan permukaan yang relatif seragam dengan penarikan serat yang terbatas.
Pemangkasan Mati atau Tekan
Pemangkasan cetakan sangat menarik ketika:
- volume produksi tinggi;
- geometri bagian stabil;
- garis potong berulang dari bagian ke bagian;
- waktu takt yang singkat itu penting.
Alat pemangkasan harus dirancang berdasarkan komponen cetakan sebenarnya, bukan geometri CAD nominal saja.
Penyusutan cetakan, pegas kembali, lengkungan bagian, variasi ketebalan, dan kemampuan pengulangan posisi semuanya mempengaruhi akurasi trim akhir.
Gaya tekan yang diperlukan harus dihitung dari total keliling pemotongan, ketebalan material, ketahanan geser efektif, jumlah fitur pemangkasan simultan, dan faktor keamanan teknik yang sesuai.
Oleh karena itu, menyatakan bahwa setiap komponen SMC memerlukan tonase pemangkasan tetap yang spesifik adalah hal yang menyesatkan.
Kerugian utama dari die trimming adalah investasi perkakas. Jika desain komponen sering berubah, memodifikasi atau mengganti cetakan trim dapat menghilangkan banyak keuntungan ekonomis.
Pemotongan Laser
Pemotongan laser menawarkan gerakan non-kontak yang cepat dan pemrograman CNC yang fleksibel, namun hal ini tidak secara otomatis dianggap sebagai solusi pilihan untuk SMC.
Matriks resin termoset dan serat penguat merespons secara berbeda terhadap energi panas terkonsentrasi. Tergantung pada formulasi material dan kondisi laser, potensi masalah meliputi:
- degradasi matriks;
- perubahan warna;
- tepi berkarbonisasi;
- pembangkitan asap;
- zona yang terkena dampak panas;
- perubahan permukaan ikatan.
Oleh karena itu, parameter laser seperti daya, posisi fokus, gas bantuan, kecepatan pemindaian, dan jumlah lintasan harus dikembangkan melalui pengujian kupon dengan formulasi SMC yang sebenarnya.
Bagi banyak komponen SMC serat kaca konvensional, routing, waterjet, atau pemangkasan mekanis lebih mudah untuk memenuhi syarat.
Contoh: Memangkas Bagian SMC 200 × 300 × 3,5 mm
Pertimbangkan komponen enklosur yang disederhanakan dengan persyaratan berikut:
- Ukuran bagian: 200 × 300 mm
- Ketebalan: 3,5mm
- Perkiraan jalur trim: 1.000 mm
- Toleransi yang diperlukan: ±0,30 mm
- Volume tahunan: 40.000 bagian
- Beberapa lubang pemasangan yang dibor
Untuk perutean CNC, waktu pemesinan dapat diperkirakan sebagai:
Waktu pemotongan = panjang jalur pahat Mbps laju pengumpanan efektif
Jika laju umpan terprogram efektif sebesar 3 m3/mnt divalidasi:
1,0 m 3 m/mnt ≈ 20 detik
Ini tidak berarti siklus keseluruhan bagian adalah 20 detik.
Perhitungan produksi juga harus mencakup:
- pemuatan robot atau operator;
- lokasi bagian;
- pendekatan alat dan penarikan kembali;
- pemesinan lubang;
- membongkar;
- penghapusan debu;
- perubahan alat;
- tunjangan pemeriksaan.
Jika pemuatan, penentuan posisi, pengeboran, perutean, dan pembongkaran menghasilkan total siklus 50 detik, angka tersebut—bukan waktu pemotongan teoritis—harus digunakan untuk perencanaan kapasitas.
Untuk 40.000 suku cadang stabil per tahun, produsen kemudian harus membandingkan biaya pemesinan tahunan dengan biaya diamortisasi dan waktu takt yang lebih singkat untuk pemotongan cetakan khusus.
Itu adalah cara yang benar untuk membandingkan proses secara ekonomis.
Memperbaiki dan Sel Pemangkasan SMC Otomatis
Peralatan pemotongan yang akurat tidak dapat mengimbangi buruknya workholding.
Bagian SMC mungkin memiliki permukaan melengkung, ketebalan dinding bervariasi, rusuk yang dibentuk, dan distorsi sisa. Gaya penjepitan yang berlebihan dapat merusak bagian selama pemesinan dan menyebabkan kesalahan dimensi setelah dilepaskan.
Opsi perlengkapan umum meliputi:
Perlengkapan Vakum
Perlengkapan vakum memberikan gaya penahan yang terdistribusi dan pemuatan yang cepat, terutama untuk komponen berbentuk cangkang besar.
Mereka efektif bila tersedia area penyegelan yang cukup.
Penjepitan Mekanis
Klem mekanis memberikan retensi positif yang lebih kuat tetapi harus ditempatkan di luar permukaan kosmetik atau permukaan pengukuran yang penting.
Menerapkan tekanan penjepitan yang berlebihan pada dinding SMC yang tidak didukung dapat menyebabkan distorsi komponen untuk sementara.
Menemukan Pin dan Sarang Khusus
Perlengkapan produksi sering kali menggabungkan sarang kontur dengan pin lokasi dan klem yang dipilih.
Strategi datum 3-2-1 dapat digunakan jika diperlukan untuk membangun sistem koordinat mesin yang berulang sambil menghindari batasan berlebihan yang tidak perlu.
Perlengkapan harus memberikan jarak bebas di bawah jalur trim sehingga pemotong tidak menyentuh perlengkapan.
Urutan otomatis yang kuat mungkin terlihat seperti ini:
Penekan Kompresi SMC → Penghancuran Robot → Pendinginan/Stabilisasi → Pemosisian Bagian → Pemangkasan CNC atau Robot → Pengeboran → Penghilangan Debu → Inspeksi
Otomatisasi juga dapat mencakup:
- robot bongkar muat;
- penggantian alat otomatis;
- pemantauan vakum;
- sensor konfirmasi perlengkapan;
- orientasi berbasis visi;
- pemantauan beban spindel;
- penghitung umur alat;
- interlock keselamatan.
Bagi produsen yang mengevaluasi sel pemangkasan otomatis, ROI harus dihitung dari total pengurangan tenaga kerja, peningkatan waktu takt, pengurangan sisa, konsumsi perkakas, waktu kerja, pemeliharaan, dan volume produksi—bukan hanya harga pembelian robot saja.
Pengendalian Debu, Keselamatan Pekerja dan Penanganan Limbah
Pemangkasan mekanis pada SMC yang diawetkan dapat menghasilkan partikulat halus yang mengandung resin yang diawetkan, serat penguat, dan pengisi mineral.
Profil bahaya yang tepat bergantung pada formulasi SMC, sehingga Lembar Data Keselamatan pemasok bahan harus selalu ditinjau sebelum merancang sistem ekstraksi.
Prioritas pertama yang harus dilakukan adalah mengendalikan kontaminasi pada sumbernya.
Untuk perutean CNC, ini biasanya berarti:
ekstraksi tingkat alat atau sel pemangkasan tertutup → saluran → sistem pengumpulan debu
Untuk finishing penggerindaan dan abrasif, tudung harus diposisikan sedekat mungkin dengan titik timbulnya debu.
Apabila perlindungan pernapasan diperlukan, pemilihan respirator harus didasarkan pada kontaminan yang teridentifikasi dan paparan yang diukur, bukan secara otomatis menggunakan masker yang sama untuk setiap pengoperasian.
Perhatian khusus diperlukan jika formulasi SMC mengandung silika kristal. Di Amerika Serikat, standar silika kristal terhirup industri umum OSHA menetapkan tingkat tindakan 25 μg/m³ dan batas paparan yang diizinkan sebesar 50 μg/m³ sebagai TWA 8 jam.
Stirena juga harus dievaluasi jika relevan dengan sistem atau proses resin tertentu. Jangan berasumsi bahwa pemesinan setiap komponen SMC yang telah diawetkan sepenuhnya akan menghasilkan paparan stirena yang sama.
Limbah trim yang dikumpulkan harus disimpan dan dipisahkan dari puing-puing produksi umum. Fasilitas harus menentukan pilihan pembuangan atau daur ulang berdasarkan komposisi bahan, peraturan limbah setempat, kontaminasi, dan kemampuan kontraktor daur ulang yang tersedia.
Inspeksi dan Penyelesaian Pasca Pemangkasan
Komponen yang dipangkas harus dievaluasi menggunakan kriteria yang terhubung dengan fungsi sebenarnya.
Metode pemeriksaan yang umum meliputi:
- kaliper digital untuk dimensi sederhana;
- pengukur go/no-go untuk produksi berulang;
- pengukuran profil;
- inspeksi optik;
- Pemindaian 3D;
- mengoordinasikan mesin pengukur untuk geometri kritis.
Rencana inspeksi dapat menentukan:
| Fitur | Contoh Kontrol |
|---|---|
| Dimensi keseluruhan yang dipangkas | Toleransi menggambar |
| Posisi lubang pemasangan | Toleransi posisi dari datum |
| Penembusan tepi | Batas visual atau dimensi maksimum yang diijinkan |
| Duri/serat lepas | Tidak ada gangguan pada perakitan |
| Jari-jari tepi | Gambar atau kebutuhan pelanggan |
| Tepi kosmetik | Sampel referensi yang disetujui |
Persyaratan harus berasal dari gambar komponen dan spesifikasi pelanggan daripada menggunakan satu standar kualitas edge SMC yang universal.
Setelah pemangkasan, komponen mungkin memerlukan penyikatan, pengamplasan, deburring lokal, penghilangan debu, persiapan pelapisan, atau penyegelan tepi.
Jika serat yang pecah berlebihan muncul, menambahkan operasi pengamplasan manual dapat menyembunyikan gejala tersebut tanpa memperbaiki prosesnya.
Pabrikan harus menyelidiki:
- perkakas yang sudah usang;
- kecepatan pengumpanan atau spindel salah;
- dukungan perlengkapan yang tidak memadai;
- getaran;
- strategi masuk atau keluar yang buruk;
- geometri cetakan yang tidak konsisten.
Metode Pemangkasan SMC Mana yang Lebih Ekonomis?
Biaya jam mesin terendah belum tentu menghasilkan biaya suku cadang terendah.
Perbandingan yang berguna harus mencakup:
Biaya per suku cadang yang diterima = biaya mesin, tenaga kerja, perkakas, perlengkapan, amortisasi, amortisasi trim-die, bahan habis pakai, pengerjaan ulang skrap pemeliharaan
Perutean CNC biasanya memberikan keseimbangan yang menarik antara fleksibilitas dan akurasi.
Waterjet berguna untuk pemotongan non-termal yang fleksibel dan geometri yang sulit.
Pemangkasan cetakan khusus menjadi semakin menarik ketika volume tahunan tinggi dan desain komponen stabil.
Pemangkasan manual tetap berguna untuk prototipe dan pengerjaan ulang tetapi menjadi sulit dikendalikan seiring dengan meningkatnya volume produksi.
Pemotongan laser harus dievaluasi hanya setelah memastikan bahwa formulasi SMC sebenarnya dapat memenuhi persyaratan kerusakan termal dan kualitas tepi.
Bagi banyak lini produksi, solusi terbaik bukanlah satu proses namun kombinasi pencetakan, penanganan otomatis, pemangkasan, pengeboran, pembersihan, dan inspeksi.
Merencanakan Lini Produksi SMC
Persyaratan pemangkasan idealnya harus dipertimbangkan sebelum garis cetakan kompresi diselesaikan.
Geometri komponen, lengkungan yang diharapkan, lokasi datum, posisi lampu kilat, waktu takt produksi, aksesibilitas robot, dan persyaratan pemesinan hilir semuanya dapat memengaruhi perencanaan pengepresan dan otomasi.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. berfokus pada peralatan cetakan kompresi SMC dan solusi produksi untuk komponen komposit industri.
Saat mengevaluasi proyek SMC baru, memberikan informasi berikut akan membantu para insinyur mengembangkan konsep produksi yang lebih praktis:
- Gambar bagian SMC atau model 3D;
- formulasi bahan;
- dimensi komponen maksimum;
- berat dan ketebalan bagian;
- kekuatan cetakan yang dibutuhkan;
- volume produksi tahunan;
- waktu siklus target;
- toleransi dimensi;
- persyaratan pemangkasan dan pengeboran;
- tingkat otomatisasi yang diinginkan.
Mempertimbangkan operasi pencetakan dan pasca pencetakan secara bersamaan dapat membantu menghindari terciptanya proses pencetakan cepat yang hanya memindahkan hambatan produksi ke hilir.
Pertanyaan Umum
Bagaimana cara memilih metode pemangkasan terbaik untuk komponen SMC?
Mulailah dengan volume tahunan, geometri, ketebalan, toleransi, formulasi material, dan investasi perkakas yang diperbolehkan. Perutean CNC menawarkan fleksibilitas tinggi, waterjet menghindari pemotongan termal, dan pemangkasan cetakan khusus sering kali menarik untuk produk stabil bervolume tinggi.
Pengaturan CNC apa yang harus digunakan untuk perutean SMC?
Tidak ada pengaturan universal. Kecepatan spindel, umpan, diameter pemotong, desain seruling, material perkakas, dan arah pemotongan harus ditentukan melalui uji coba menggunakan SMC yang sebenarnya. Keausan pahat harus dipantau karena dapat mempengaruhi gaya potong dan kualitas tepian.
Bisakah komponen SMC dipotong dengan laser?
Beberapa formulasi SMC dapat diproses dengan laser, namun degradasi termal, perubahan warna, asap, dan tepi yang terkena panas harus dievaluasi. Perutean mekanis atau pemotongan waterjet seringkali lebih mudah untuk memenuhi syarat komponen SMC konvensional.
Bagaimana pergerakan dapat dicegah selama perutean berkecepatan tinggi?
Gunakan lokasi datum yang dapat diulang, dukungan pendukung yang memadai, zona vakum atau klem yang ditempatkan dengan benar, dan jarak bebas di sekitar jalur pemotong. Hindari menjepit komponen dengan cara yang dapat merusaknya untuk sementara.
Bagaimana cara mengendalikan debu pemangkasan SMC?
Tangkap debu sedekat mungkin dengan titik pemotongan menggunakan ekstraksi alat atau sel pemangkas tertutup yang terhubung ke sistem pengumpulan debu yang sesuai. Penilaian paparan dan pemilihan APD harus didasarkan pada komposisi SMC aktual dan kondisi tempat kerja yang diukur.
Bagaimana perbandingan biaya perutean CNC dan pemangkasan cetakan?
CNC memiliki biaya perkakas khusus yang lebih rendah dan lebih mudah untuk diprogram ulang, sementara pemangkasan cetakan memerlukan lebih banyak perkakas awal namun dapat menghasilkan siklus pengulangan yang jauh lebih singkat. Volume tahunan, masa pakai produk, frekuensi perubahan desain, tenaga kerja, keausan perkakas, dan sisa harus dimasukkan dalam perbandingan.


