


Cetakan kompresi Sheet Moulding Compound (SMC) terlihat sederhana dari luar: tempatkan muatan yang sudah disiapkan ke dalam cetakan yang dipanaskan, tutup mesin press hidrolik, berikan tekanan, keringkan bahan, dan keluarkan bagian yang sudah jadi. Namun dalam produksi, pencetakan SMC yang stabil bergantung pada jendela proses yang jauh lebih sempit.
Berat muatan dan penempatannya mempengaruhi aliran material. Kecepatan penutupan press mempengaruhi pergerakan fiber dan udara yang terperangkap. Suhu cetakan mengontrol viskositas dan pengawetan resin. Tekanan menentukan apakah rib, boss, edge, dan permukaan besar terisi dengan benar. Desain cetakan kemudian menentukan apakah bagian cetakan mempertahankan konsistensi ketebalan, akurasi dimensi, dan kualitas permukaan.
Bagi produsen yang memproduksi panel bodi otomotif, penutup baterai, rumah listrik, komponen konstruksi, dan suku cadang FRP lainnya, parameter pengepresan, cetakan, material, dan proses perlu diperlakukan sebagai satu sistem, bukan empat variabel terpisah.
Penanganan Material SMC, Penempatan Muatan, dan Urutan Pencetakan Kompresi
Pemrosesan SMC dimulai sebelum material mencapai mesin press.
SMC komersial biasanya disuplai sebagai lembaran matang di antara film pembawa. Suhu penyimpanan, kondisi pematangan, formulasi resin, dan instruksi pemasok menentukan cara penanganan bahan. Jika bahan yang didinginkan digunakan, biasanya bahan tersebut harus dibiarkan mencapai kondisi pemrosesan yang ditentukan sebelum dicetak. Memproses material dingin secara langsung dapat mengubah viskositas dan perilaku aliran serta dapat menimbulkan masalah terkait kondensasi.
Berat muatan yang diperlukan dapat diperkirakan dari:
Berat muatan = volume cetakan jadi × tunjangan proses kepadatan bahan target
Dalam produksi, penghitungan harus diverifikasi melalui cetakan percobaan karena flash, sisipan, rusuk lokal, dan distribusi material mempengaruhi kebutuhan muatan sebenarnya.
Cakupan biaya juga sama pentingnya. Penelitian pada cetakan kompresi SMC menunjukkan bahwa cakupan lembaran awal dapat bervariasi secara substansial tergantung pada geometri dan jarak aliran material yang diperlukan. Studi eksperimental telah mengevaluasi cakupan muatan awal jauh di bawah cakupan rongga penuh, sementara penelitian modern mencatat bahwa proses SMC dapat menggunakan sekitar 20% hingga 100% area bagian akhir tergantung pada aplikasinya.
Jejak muatan yang lebih kecil mengharuskan material untuk bergerak lebih jauh selama penutupan. Hal ini dapat membantu mengisi geometri yang kompleks, namun aliran yang berlebihan dapat meningkatkan reorientasi serat, pemisahan resin/serat, sensitivitas garis las, dan variasi properti lokal. Penelitian menegaskan bahwa aliran kompresi dapat mengubah arsitektur serat lokal secara signifikan.
Urutan pencetakan yang khas adalah:
- Bawa SMC ke kondisi pemrosesan yang ditentukan.
- Hapus film pembawa dan potong pola muatan yang diperlukan.
- Timbang dan susun muatannya.
- Posisikan sesuai dengan peta pemuatan yang divalidasi.
- Tutup mesin press dengan cepat melalui gerakan non-kontak.
- Kurangi kecepatan penutupan saat material mulai terkompresi dan mengalir.
- Bangun tekanan cetakan sesuai dengan profil yang diprogram.
- Tahan tekanan saat resin termoset mengeras.
- Buka cetakan setelah proses curing secukupnya.
- Keluarkan komponen dan periksa flash, pengisian, dimensi, dan kondisi permukaan.
Oleh karena itu, geometri muatan harus dianggap sebagai parameter proses—bukan sekadar cara mudah untuk memasukkan material ke dalam cetakan.
Tonase Press Hidraulik, Kecepatan Penutupan, dan Tahapan Aplikasi Tekanan
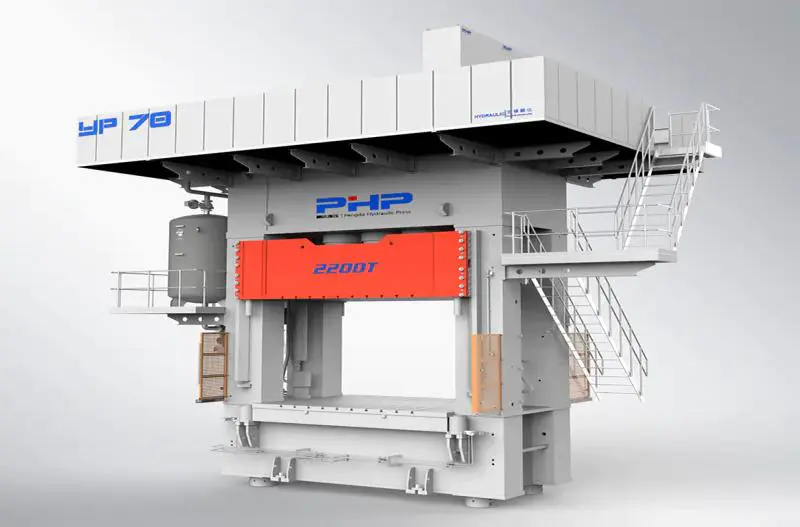
Salah satu kesalahan pemilihan pers SMC yang paling umum adalah memilih tonase hanya dari berat komponen.
Kekuatan pers yang diperlukan terutama berkaitan dengan area cetakan yang diproyeksikan dan tekanan rongga yang dibutuhkan :
Gaya yang diperlukan = luas proyeksi × tekanan cetakan
Untuk penghitungan berbasis inci:
Tonase tekan ≈ luas proyeksi (dalam²) × tekanan cetakan (psi) 2.000
Margin teknik tambahan biasanya disertakan untuk variasi proses, konfigurasi cetakan, area flash, dan kebutuhan produksi di masa depan.
Referensi cetakan kompresi umum menempatkan tekanan cetakan termoset disekitarnya 1.000–2.500 psi pada luas permukaan cetakan , sementara literatur SMC lainnya melaporkan tekanan cetakan secara kasar 3–20 MPa tergantung pada formulasi dan kondisi pemrosesan. Angka-angka ini harus diperlakukan sebagai rentang awal dan bukan spesifikasi SMC universal.
Misalnya, komponen dengan luas proyeksi 2.000 in² yang dibentuk pada 1.500 psi secara teoritis memerlukan:
2.000 × 1.500 2.000 = 1.500 ton
Mesin yang dibutuhkan bisa lebih besar setelah menerapkan keselamatan dan margin proses yang sesuai.
Kecepatan tekan sama pentingnya dengan gaya maksimum.
Mesin press hidrolik servo SMC dapat menggunakan profil gerakan bertahap:
Pendekatan cepat → kontak material terkontrol → penutupan cetakan lambat → peningkatan tekanan → penahan tekanan
Pendekatan cepat mengurangi waktu siklus non-produktif. Setelah alat atas bersentuhan dengan muatan, ram melambat sehingga SMC dapat mengalir melalui rusuk, sudut, dan permukaan besar tanpa perpindahan yang tidak terkendali.
Kecepatan penutupan mempengaruhi riwayat tekanan, perilaku pengisian, dan orientasi serat, oleh karena itu kecepatan penutupan harus dapat diprogram daripada diperlakukan sebagai kecepatan mesin tetap. Penelitian pemrosesan SMC mengidentifikasi kecepatan penutupan cetakan, suhu cetakan, dan kondisi pengisian daya sebagai variabel kunci yang mengatur aliran material.
Di sinilah pengepres hidrolik yang dikontrol servo memberikan nilai praktis. Platform pers komposit Wuxi PengdaHZ menggunakan kontrol loop tertutup terhadap tekanan, kecepatan, dan perpindahan, memungkinkan tahapan pergerakan dan tekanan yang berbeda untuk diprogram untuk siklus pencetakan.
Pencetakan dengan bantuan vakum dapat ditambahkan jika udara yang terperangkap, porositas, atau kebutuhan permukaan yang menuntut penting. Cetakan dievakuasi selama tahap penutupan yang sesuai sebelum tekanan cetakan penuh tercapai.
Metode Pemanasan Cetakan, Kenaikan Suhu, dan Kontrol Keseragaman
SMC adalah bahan termoset, sehingga cetakan harus memberikan panas yang cukup untuk mengurangi viskositas senyawa pada awalnya dan kemudian memulai dan menyelesaikan reaksi pengikatan silang resin.
Wilayah suhu cetakan SMC yang umum direferensikan adalah kira-kira 140–160°C (284–320°F) , meskipun pengaturan yang benar bergantung pada sistem resin, paket inisiator, ketebalan bagian, geometri, dan kebutuhan permukaan. Referensi pemrosesan SMC yang diterbitkan juga melaporkan suhu pencetakan di wilayah umum ini.
Tiga metode pemanasan yang umum dipertimbangkan.
| Metode pemanasan | Karakteristik utama | Pertimbangan yang khas |
|---|---|---|
| Kartrid/pemanas listrik | Instalasi sederhana dan zonasi independen | Membutuhkan distribusi pemanas yang baik |
| Minyak termal | Perpindahan panas dan pengendalian yang baik | Membutuhkan pemanas, pompa, perpipaan, dan sirkuit oli |
| Uap | Perpindahan panas yang cepat pada perkakas yang sesuai | Membutuhkan infrastruktur uap dan pengendalian kondensat |
Namun, tekanan nominal hanya menceritakan sebagian dari cerita.
Pembacaan cetakan 150°C pada satu sensor mungkin masih mengdanung wilayah yang beroperasi jauh lebih panas atau lebih dingin. Perbedaan suhu di seluruh rongga dapat mengubah viskositas lokal dan laju pengerasan, sehingga mengakibatkan penyusutan yang tidak merata, perbedaan kilap, lengkungan, pengerasan dini, atau pengisian yang tidak lengkap.
Oleh karena itu, cetakan SMC yang besar harus dibagi menjadi zona pemanasan praktis, dengan termokopel diposisikan untuk mewakili daerah rongga kritis dan bukan hanya rangkaian pemanas.
Sebelum produksi dimulai, alat harus mencapai tidak hanya suhu targetnya tetapi juga suhu targetnya kesetimbangan termal . Produksi tidak boleh dimulai hanya karena satu pengontrol mencapai tekanan yang dikehendaki.
Prinsip yang sama berlaku untuk bagian cetakan atas dan bawah. Perbedaan suhu mereka harus dikontrol dengan sengaja. Beberapa proses khusus sengaja menggunakan suhu atas dan bawah yang berbeda, namun ketidakseimbangan yang tidak terkendali dapat menyebabkan penyembuhan yang berbeda dan distorsi dimensi.
Untuk bagian yang tebal atau jalur aliran yang sulit, suhu cetakan yang lebih rendah dikombinasikan dengan periode pengawetan yang lebih lama mungkin lebih disukai. Panduan pemrosesan komposit secara khusus mencatat bahwa bagian SMC yang tebal umumnya mendapat manfaat dari suhu yang lebih rendah dan proses pengawetan yang lebih lama untuk mendapatkan reaksi yang lebih seragam melalui bagian tersebut.
Waktu Penyembuhan, Viskositas, Aliran, dan Optimasi Jendela Proses
Tidak ada jawaban universal seperti “SMC memerlukan 90 detik untuk menyembuhkan.”
Waktu penyembuhan yang diperlukan tergantung pada:
- resin dan kimia inisiator;
- suhu cetakan;
- ketebalan komponen;
- suhu pengisian daya;
- kandungan pengisi dan serat;
- bagian tebal lokal;
- diperlukan kekuatan pembongkaran;
- bagian geometri; dan
- perilaku eksotermik formulasi.
Literatur cetakan kompresi yang diterbitkan melaporkan siklus penahan tekanan dalam kisaran kira-kira 1–4 menit untuk beberapa proses SMC, tapi ini harus diperlakukan hanya sebagai rentang referensi.
Hal yang penting adalah viskositas SMC tidak tetap konstan selama siklus pencetakan.
Setelah muatan bersentuhan dengan alat panas, viskositas awalnya mencapai kondisi dimana material dapat mengalir di bawah tekanan. Senyawa tersebut menyebar melalui rongga sementara serat berputar dan sejajar dengan aliran. Ketika suhu terus meningkat dan reaksi pengawetan semakin cepat, viskositas meningkat dengan cepat hingga aliran berhenti secara efektif.
Oleh karena itu, jendela pemrosesan yang berguna ada di antara:
pelunakan yang cukup untuk pengisian cetakan and penyembuhan berlebihan yang mencegah aliran lebih lanjut .
Jika cetakan terlalu panas atau penutupannya terlalu lambat, resin mungkin mulai mengeras sebelum jalur aliran yang panjang terisi. Jika suhu terlalu rendah, rongga dapat terisi namun proses curing akan memakan waktu terlalu lama atau tidak sempurna.
Gejala khas memberikan petunjuk yang berguna:
| Cacat | Kemungkinan penyebab proses |
|---|---|
| Kurang sembuh | Suhu cetakan rendah, waktu tahan tidak mencukupi |
| Pengisian tidak lengkap | Tekanan rendah, penyembuhan dini, lokasi pengisian daya buruk |
| Melepuh/gelembung | Gas yang terperangkap, kelembapan, ventilasi tidak memadai |
| Hangus/pengobatan lokal yang berlebihan | Suhu lokal yang berlebihan atau paparan yang lama |
| halaman melengkung | Suhu cetakan tidak merata, gradien pengerasan, orientasi serat |
| Garis las | Pola muatan dan aliran depan yang berlawanan |
| Daerah kaya resin | Aliran berlebihan atau pemisahan serat/resin |
Oleh karena itu, optimasi proses harus mengubah satu variabel terkontrol pada satu waktu dan mencatat data tekanan, posisi, suhu, dan siklus aktual daripada hanya mengandalkan pengamatan operator.
Persyaratan Desain Cetakan untuk Kontrol Ketebalan dan Kualitas Permukaan
Bahkan mesin press hidrolik yang sangat berulang tidak dapat mengimbangi cetakan SMC yang tidak sesuai.
Desain alat secara langsung mempengaruhi aliran, ventilasi, pembentukan lampu kilat, pengulangan dimensi, dan tampilan permukaan.
Geser tepinya membantu mengontrol material saat alat mencapai posisi penutupan akhir dan berkontribusi pada kontrol lampu kilat.
Ventilasi harus memungkinkan udara yang dipindahkan dan gas-gas yang mudah menguap keluar tanpa menimbulkan kehilangan resin yang tidak dapat diterima. Ventilasi yang buruk dapat menyebabkan gas terperangkap, permukaan tidak sempurna, luka bakar, dan porositas.
Sudut rancangan harus memungkinkan pelepasan yang andal tanpa merusak permukaan bertekstur atau Kelas-A.
Penempatan ejektor harus mendistribusikan gaya pelepasan secukupnya untuk mencegah deformasi lokal pada bagian cetakan yang masih panas.
Ketebalan sebagian besar ditentukan oleh geometri cetakan tertutup. Oleh karena itu, desain rib, boss, insert, dan transisi harus dipertimbangkan bersama dengan perilaku aliran SMC. Perubahan besar yang tiba-tiba pada ketebalan bagian dapat menyebabkan pengerasan lokal, penyusutan, dan masalah permukaan.
Pembuat perkakas juga harus mengkompensasi penyusutan yang diharapkan dari formulasi SMC yang dipilih daripada menerapkan satu faktor penyusutan umum pada setiap senyawa.
Untuk komponen terlihat berkualitas tinggi, masalah permukaan seperti lubang kecil, bekas tenggelam, bergelombang, dan kilap tidak rata tidak selalu dapat diperbaiki hanya dengan meningkatkan tekanan pengepresan. Tata letak pengisian daya, suhu pahat lokal, ventilasi, penyelesaian rongga, perilaku pengeringan, dan kekakuan pahat semuanya dapat berkontribusi.
Pelapisan dalam cetakan (IMC) juga dapat digunakan ketika aplikasi memerlukan peningkatan kemampuan pengecatan atau kualitas permukaan. Titik injeksinya, urutan pembukaan cetakan, tekanan, kuantitas pelapisan, dan waktunya harus dirancang ke dalam siklus pencetakan yang lengkap daripada ditambahkan sebagai renungan.
Inilah sebabnya mengapa cetakan SMC, mesin press hidrolik, sistem pemanas, dan spesifikasi material idealnya harus dievaluasi bersama selama pengembangan proyek.
Membangun Jendela Proses Pencetakan SMC yang Stabil
Pencetakan kompresi SMC yang sukses tidak dicapai dengan memaksimalkan parameter tunggal apa pun.
Tekanan yang lebih besar tidak serta merta menghasilkan bagian yang lebih baik. Temperatur cetakan yang lebih tinggi tidak secara otomatis meningkatkan produktivitas. Penutupan yang lebih cepat tidak selalu memperpendek siklus sebenarnya.
Tujuannya adalah untuk membuat jendela proses berulang di mana:
penempatan muatan mengontrol aliran → kecepatan tekan mengontrol pergerakan material → tekanan menyelesaikan pengisian rongga → suhu mengontrol viskositas dan reaksi → waktu pengeringan mengembangkan kekuatan bagian yang cukup → desain cetakan mengontrol geometri akhir dan kualitas permukaan.
Oleh karena itu, sebelum memilih mesin cetak SMC, produsen harus menyediakan area proyeksi komponen, dimensi, sistem material, tekanan rongga yang diharapkan, dimensi cetakan, waktu siklus target, metode pemanasan, persyaratan kecepatan penutupan, persyaratan vakum, dan persyaratan proses IMC kepada pemasok peralatan.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. mengembangkan mesin press hidrolik komposit servo untuk SMC dan proses pencetakan kompresi komposit lainnya. Untuk proyek SMC baru, produsen dapat menggunakan daftar periksa parameter proses, meminta evaluasi tonase tekan dan kontrol suhu, atau memberikan informasi suku cadang dan cetakan untuk penilaian proses pencetakan awal.
Pertanyaan Umum
Berapa tonase tekan hidrolik yang diperlukan untuk pencetakan kompresi SMC?
Hitung luas cetakan yang diproyeksikan dan kalikan dengan tekanan rongga yang diperlukan. Untuk satuan inci:
Tonase = luas proyeksi (dalam²) × tekanan (psi) 2.000.
Kemudian tambahkan margin teknik yang sesuai. Persyaratan tekanan akhir harus berasal dari pemasok bahan SMC, desain cetakan, dan uji coba pencetakan daripada menggunakan satu nilai psi tetap untuk setiap bagian.
Kisaran suhu cetakan dan metode pemanasan apa yang terbaik untuk suku cadang SMC?
Banyak sistem SMC konvensional yang diproses 140–160°C , namun spesifikasi pemrosesan dari produsen material harus menentukan tekanan awal yang dikehendaki. Pemanasan listrik dan pemanas minyak termal merupakan solusi umum. Keseragaman suhu di seluruh cetakan biasanya lebih penting daripada sekadar memilih daya pemanasan tertinggi.
Bagaimana Anda menghitung waktu penyembuhan SMC dan menghindari cacat yang kurang sembuh atau cacat eksoterm?
Mulailah dengan data suhu dan pengeringan yang direkomendasikan pemasok SMC, lalu validasi berdasarkan ketebalan bagian sebenarnya, suhu cetakan, sistem resin, dan persyaratan pembongkaran. Bagian yang tebal mungkin memerlukan suhu yang lebih rendah dan periode pengeringan yang lebih lama untuk membatasi eksoterm internal yang berlebihan.
Bagaimana pola pengisian dan rasio cakupan SMC yang benar untuk ketebalan bagian yang seragam?
Tidak ada persentase universal. Muatan harus mengandung massa yang benar dan diposisikan sehingga jarak aliran yang diperlukan dapat dicapai tanpa pergerakan serat yang berlebihan, garis las, atau pemisahan resin/serat. Bagian yang kompleks harus dioptimalkan melalui simulasi aliran dan uji pencetakan.
Fitur desain cetakan apa yang membantu mencegah masalah permukaan akhir SMC dan variasi ketebalan?
Fitur-fitur penting termasuk dimensi alat tertutup yang akurat, tepi geser yang sesuai, ventilasi yang efektif, aliran udara yang terkendali, ejeksi yang seimbang, zona pemanasan yang seragam, transisi rusuk yang sesuai, kompensasi penyusutan, dan kekakuan cetakan yang memadai.
Bagaimana kecepatan penutupan cetakan dan tekanan bertahap mempengaruhi aliran SMC, orientasi serat, dan cacat?
Pendekatan cepat mengurangi waktu siklus idle, sementara penutupan lambat yang terkontrol setelah kontak material menentukan seberapa cepat penyebaran muatan. Aliran yang terlalu agresif dapat mengubah orientasi serat dan distribusi material. Tahapan kecepatan dan tekanan yang dapat diprogram memungkinkan proses disesuaikan berdasarkan pengisian rongga daripada langsung menerapkan kekuatan penuh.
Apakah cetakan kompresi SMC berbantuan vakum meningkatkan kualitas permukaan dan mengurangi porositas?
Itu bisa. Mengeluarkan udara yang terperangkap sebelum kompresi akhir dapat mengurangi rongga yang berhubungan dengan udara dan meningkatkan konsistensi cetakan, terutama untuk komponen berukuran besar atau yang sensitif terhadap tampilan. Namun, vakum tidak dapat mengimbangi penempatan muatan yang buruk, ventilasi cetakan yang tidak memadai, kondisi material yang salah, atau jendela suhu tekanan yang tidak sesuai.


