


Sheet Moulding Compound (SMC) telah menjadi material komposit penting bagi produsen otomotif yang mencari konstruksi ringan, ketahanan terhadap korosi, integrasi komponen, dan produksi volume tinggi yang berulang. Namun, kesuksesan manufaktur SMC otomotif bergantung pada lebih dari sekadar menempatkan material ke dalam cetakan yang dipanaskan. Kondisi material, desain muatan, suhu cetakan, profil penutupan tekan, tekanan cetakan, waktu pengeringan, keakuratan perkakas, dan kendali mutu semuanya bekerja sama sebagai satu sistem produksi.
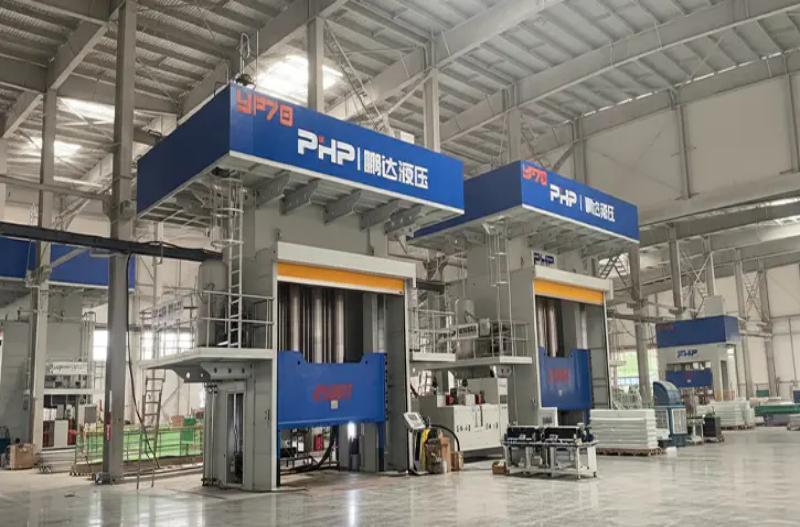
Untuk OEM otomotif, pemasok Tier-1, dan perusahaan cetakan komposit, memahami proses pembuatan suku cadang otomotif SMC secara lengkap sangat penting ketika merencanakan jalur produksi baru atau memilih mesin press hidrolik. Panduan ini menjelaskan proses mulai dari persiapan bahan hingga pemeriksaan bagian akhir, dengan perhatian khusus pada parameter pengepresan dan pencetakan yang memengaruhi kualitas, waktu siklus, dan konsistensi produksi.
1. Dari Lembar SMC hingga Bagian Otomotif Jadi: Proses Pembuatan Lengkap
SMC otomotif umumnya tiba di pabrik pencetakan sebagai bahan lembaran matang yang dilindungi oleh film pembawa. Berbeda dengan cetakan injeksi, di mana pelet dicairkan dan disuntikkan melalui sistem pelari, cetakan kompresi SMC dimulai dengan jumlah dan susunan bahan lembaran yang telah ditentukan yang dikenal sebagai biaya .
Persiapan material dan desain muatan
Lembar SMC terlebih dahulu dikondisikan sesuai dengan rekomendasi pemasok material. Operator atau sistem pemotongan otomatis kemudian mengeluarkan film pembawa, memotong lembaran menjadi bentuk yang diperlukan, dan menimbangnya untuk mencapai massa muatan yang ditentukan.
Penempatan muatan sangat penting. Bahan tidak selalu menutupi seluruh rongga cetakan sebelum ditekan. Sebaliknya, muatan mungkin hanya menempati sebagian dari area rongga yang diproyeksikan sehingga material mengalir selama kompresi. Cakupan optimal bergantung pada geometri bagian, kandungan serat, rusuk, tepian, ketebalan dinding, kebutuhan permukaan, dan arah aliran serat yang dapat diterima.
Pemuatan cetakan dan tekan penutupan
Muatan yang telah disiapkan ditempatkan dalam cetakan bawah yang dipanaskan. Tergantung pada volume produksi, pemuatan dapat dilakukan secara manual atau dilakukan oleh robot dan sistem penanganan otomatis.
Pers kemudian mengikuti profil penutupan yang terkontrol, bukan hanya bergerak dari terbuka ke tertutup dengan satu kecepatan. Urutan SMC praktis biasanya mencakup:
- pendekatan cepat untuk mengurangi waktu non-produktif;
- kontak terkendali dengan muatan SMC;
- penutupan cetakan lambat untuk mengontrol aliran material;
- peningkatan tekanan saat rongga mendekati ketebalan akhir;
- menahan tekanan saat resin termoset mengering; dan
- pelepasan tekanan terkontrol diikuti dengan pembukaan cetakan.
Profil gerakan multi-tahap ini sangat penting terutama untuk komponen otomotif berukuran besar karena penutupan yang tidak terkontrol dapat menggerakkan serat secara berlebihan, memerangkap udara, menimbulkan kilatan cahaya, atau menghasilkan pengisian yang tidak rata.
Aplikasi otomotif
SMC cocok untuk komponen kendaraan penumpang dan komersial yang mengutamakan pencetakan area luas, ketahanan terhadap korosi, isolasi listrik, stabilitas dimensi, atau desain ringan. Aplikasi yang umum dapat mencakup panel bodi eksterior, pelindung bagian bawah bodi mobil, struktur bagian depan, penutup dan penutup baterai, panel struktural, rumah listrik, penyangga interior, dan komponen bodi kendaraan komersial.
2. Bahan SMC Otomotif dan Pengaruhnya terhadap Cetakan
SMC bukanlah bahan standar tunggal. Nilai otomotif dapat sangat berbeda dalam kimia resin, penguat serat kaca, pengisi mineral, aditif pengontrol penyusutan, sistem pengawetan, pigmentasi, dan aditif pemrosesan lainnya.
Formulasi konvensional dapat menggunakan matriks termoset berbahan dasar poliester tak jenuh yang diperkuat dengan serat kaca cincang. Sistem resin lain dapat dipilih ketika ketahanan kimia, kinerja suhu, perilaku api, sifat listrik, atau persyaratan spesifik aplikasi lainnya menjadi lebih penting.
| Variabel Bahan | Fungsi Utama | Efek pada Cetakan Kompresi |
| Sistem resin | Membentuk matriks termoset | Mempengaruhi viskositas, suhu pengeringan, laju pengeringan dan kinerja akhir |
| Konten serat kaca | Memberikan penguatan | Penguatan yang lebih tinggi dapat meningkatkan hambatan aliran dan gaya cetakan yang dibutuhkan |
| Panjang serat | Mempengaruhi perilaku mekanis | Mempengaruhi orientasi aliran, kekuatan dan perilaku pengisian |
| Pengisi mineral | Memodifikasi biaya, penyusutan, dan perilaku dimensi | Mempengaruhi kepadatan, viskositas, permukaan akhir dan pengisian cetakan |
| Aditif profil rendah | Kontrol penyusutan cetakan | Dapat meningkatkan kualitas permukaan dan stabilitas dimensi |
| Kematangan materi | Menetapkan konsistensi lembaran yang sesuai | Secara langsung mempengaruhi penanganan, viskositas dan pengulangan aliran |
| Suhu pengisian daya | Menentukan kondisi pemrosesan awal | Dapat mempengaruhi viskositas awal dan perilaku pengisian |
Oleh karena itu, mesin press hidrolik tidak boleh dikonfigurasi hanya dari spesifikasi SMC generik. Kelas material otomotif yang dipilih harus dievaluasi bersama dengan geometri cetakan dan persyaratan produksi.
3. Parameter Cetakan Kompresi dan Optimasi Waktu Siklus
Tahap pencetakan adalah saat kinerja pers memiliki pengaruh terbesar terhadap produksi SMC otomotif. Suhu, tekanan, posisi, kecepatan dan waktu harus tetap dapat diulang dari siklus ke siklus.
Suhu cetakan
Banyak sistem SMC konvensional menggunakan cetakan yang dipanaskan kira-kira 140–160°C jangkauan. Hal ini harus diperlakukan sebagai wilayah awal rekayasa dan bukan sebagai spesifikasi universal. Tekanan yang dikehendaki sebenarnya bergantung pada kimia resin, sistem inisiator, ketebalan komponen, jarak aliran, dan kualitas permukaan yang diperlukan.
Keseragaman suhu sama pentingnya dengan suhu rata-rata cetakan. Daerah yang lebih panas mungkin mulai mengalami proses pengeringan lebih awal sementara material masih mengalir ke tempat lain, sedangkan daerah yang lebih dingin mungkin memerlukan waktu pengeringan yang lebih lama atau menghasilkan proses pengeringan yang tidak sempurna.
Tekanan cetakan dan tonase tekan
Tekanan cetakan juga bervariasi secara signifikan. Banyak komponen SMC konvensional dapat memulai proses pengembangan dalam waktu kurang lebih 3,5–10 MPa wilayah tersebut, sementara pengisian yang sulit, material yang sangat diperkuat atau bagian struktural yang kompleks mungkin memerlukan nilai yang lebih tinggi mendekati atau melebihi 10–15 MPa .
Oleh karena itu, tonase pengepres hidrolik yang diperlukan harus dihitung terutama dari proyeksi luas cetakan dan tekanan rongga yang diperlukan:
Margin teknik kemudian harus dipertimbangkan untuk variasi material, pemuatan yang tidak merata, sensitivitas flash, pengembangan proses dan kebutuhan produksi di masa depan. Memilih mesin press SMC hanya dari bobot bagian yang sudah jadi dapat menyebabkan ukuran yang terlalu kecil.
Waktu penyembuhan dan penahan tekanan
Masa penahanan tekanan atau penyembuhan kira-kira 60–180 detik dapat menjadi referensi awal yang berguna untuk banyak aplikasi SMC tipe otomotif, meskipun komponen yang lebih tebal dan formulasi tertentu memerlukan siklus yang lebih lama.
Mencoba mengurangi waktu siklus hanya dengan menaikkan suhu cetakan sangatlah berisiko. Jika permukaan mulai mengeras sebelum muatan benar-benar mengalir, mungkin akan muncul retakan pendek, garis las, pengisian rusuk yang buruk, atau cacat permukaan.
Dimana perbaikan waktu siklus biasanya berasal
- mengurangi pendekatan pers yang tidak diperlukan dan waktu pengembalian;
- mengoptimalkan transisi antara kontrol posisi dan kontrol tekanan;
- meningkatkan keseragaman pemanasan cetakan;
- menstabilkan berat dan penempatan muatan;
- menggunakan pemotongan, bongkar muat otomatis;
- mengoptimalkan masa penyembuhan khusus material;
- menggunakan pemangkasan paralel atau operasi hilir; dan
- merekam kurva siklus untuk mengidentifikasi variasi proses.
Pengepres hidraulik modern yang dikontrol servo sangat berguna jika diperlukan beberapa tahap kecepatan dan tekanan. Kontrol loop tertutup memungkinkan resep mesin menentukan kecepatan pendekatan, posisi kontak, kecepatan pencetakan, peningkatan tekanan, tekanan penahan, gerakan pelepasan dan pengembalian secara independen.
4. Desain Cetakan dan Pers untuk Suku Cadang SMC Otomotif
Pencetakan otomotif bervolume tinggi memerlukan cetakan dan mesin press untuk direkayasa bersama. Memiliki tonase yang cukup tidak secara otomatis berarti mesin press dapat mengoperasikan cetakan SMC tertentu.
Parameter pencocokan tekan-ke-cetakan yang penting meliputi:
- area cetakan yang diproyeksikan untuk menghitung kekuatan yang dibutuhkan;
- dimensi cetakan untuk menentukan ukuran pelat;
- tinggi cetakan tertutup untuk pemilihan siang hari mesin;
- jarak pembukaan yang diperlukan untuk perhitungan pukulan;
- persyaratan ekstraksi bagian untuk izin siang hari dan otomatisasi;
- berat cetakan untuk desain pelat dan struktur;
- zona pemanasan untuk keseragaman suhu; dan
- paralelisme dan kekakuan pelat untuk ketebalan rongga yang konsisten.
Untuk cetakannya sendiri, ventilasi harus memungkinkan gas dan udara yang terperangkap keluar selama aliran material. Lahan yang meluap dan daerah yang meluap harus dirancang berdasarkan perilaku material dan bukan hanya sekedar dipikirkan saja. Ventilasi yang buruk dapat menyebabkan porositas, luka bakar, dan pengisian yang tidak lengkap, sedangkan desain pelimpah yang tidak sesuai dapat meningkatkan limbah material.
Cetakan otomotif berukuran besar juga harus menyediakan distribusi termal yang stabil. Tata letak saluran pemanas atau pemanas listrik harus meminimalkan zona panas dan dingin di seluruh permukaan cetakan yang luas. Sisipan, ejektor, dan fitur lokal harus dirancang sedemikian rupa sehingga tidak mengganggu aliran material atau menimbulkan orientasi serat yang tidak terkendali.
5. Pengendalian Mutu, Cacat dan Kualifikasi Otomotif
Lini produksi SMC otomotif memerlukan pengendalian kualitas pada tiga tingkat: pengendalian bahan masuk, pemantauan proses pencetakan, dan validasi bagian akhir.
Pemantauan proses
Catatan produksi dapat mencakup berat muatan, batch material, suhu cetakan, posisi penutupan, kecepatan pencetakan, tekanan puncak, tekanan penahan, waktu pengeringan, dan total waktu siklus. Melacak variabel-variabel ini membantu produsen menetapkan jendela proses yang stabil dan menyelidiki kerusakan menggunakan data mesin aktual, bukan asumsi operator.
Inspeksi bagian akhir yang khas
Tergantung pada komponen dan spesifikasi pelanggan, inspeksi dapat mencakup pemeriksaan permukaan visual, pengukuran dimensi, inspeksi CMM, pengujian kepadatan, pengujian tarik atau lentur, pengujian benturan, evaluasi penyerapan air, analisis termal seperti DSC, dan metode inspeksi non-destruktif tertentu untuk struktur yang kritis terhadap keselamatan.
| Cacat Umum | Kemungkinan Penyebabnya | Arah Korektif Khas |
| Porositas/kekosongan | Udara terperangkap, ventilasi buruk, profil penutup tidak sesuai | Tinjau penempatan muatan, ventilasi, dan kecepatan penutupan cetakan |
| Tembakan pendek | Pengisian daya tidak mencukupi, aliran buruk, penyembuhan dini, atau tekanan tidak memadai | Periksa berat muatan, suhu, jarak aliran dan tekanan |
| Kilatan berlebihan | Biaya berlebih, tekanan berlebih, atau kondisi perkakas | Tinjau massa muatan, profil tekanan, dan kondisi cetakan |
| halaman melengkung | Penyembuhan yang tidak merata, ketidakseimbangan termal atau orientasi serat | Tinjau distribusi suhu, pola pengisian daya, dan dukungan pendinginan |
| Kegelisahan permukaan | Aliran material, penyusutan atau variasi suhu | Mengoptimalkan kondisi material, suhu perkakas, dan profil aliran |
| Delaminasi | Kondisi material, udara terperangkap atau konsolidasi yang tidak memadai | Tinjau penanganan material, tata letak muatan, dan tekanan pencetakan |
Dokumentasi kualitas otomotif
Untuk program OEM dan Tier-1, persetujuan suku cadang lebih dari sekadar inspeksi dimensi sederhana. Tergantung pada tingkat pelanggan dan rantai pasokan, produsen mungkin perlu bekerja dalam sistem manajemen mutu berbasis IATF 16949 dan persyaratan dukungan seperti APQP, PPAP, PFMEA, Rencana Pengendalian, MSA, SPC, studi ketertelusuran dan kemampuan proses.
Paket kualifikasi yang tepat bervariasi berdasarkan OEM dan persyaratan spesifik pelanggan. Ford, General Motors, Stellantis, BMW, Volkswagen dan produsen otomotif lainnya dapat mempertahankan persyaratan tambahan mereka sendiri, sehingga rencana produksi dan inspeksi harus ditetapkan berdasarkan spesifikasi pelanggan yang berlaku daripada mengasumsikan satu daftar periksa persetujuan universal.
Kelebihan dan Keterbatasan SMC untuk Manufaktur Otomotif
SMC menawarkan beberapa keunggulan untuk komponen otomotif. Bagian yang besar dan rumit secara geometris seringkali dapat dicetak dengan kompresi dalam satu alat, sehingga memungkinkan rusuk, bos, fitur pemasangan, dan fungsi lainnya diintegrasikan ke dalam satu komponen. Bahan ini juga memberikan ketahanan terhadap korosi, insulasi listrik, dan hubungan kekakuan terhadap berat yang baik.
Namun, SMC tidak secara otomatis menjadi solusi berbiaya terendah untuk setiap komponen. Mesin press berkapasitas tinggi dan cetakan berpemanas besar memerlukan investasi awal yang besar. Aliran material dan orientasi serat harus dikelola dengan hati-hati, permukaan berkelas memerlukan kontrol proses yang lebih ketat, dan daur ulang komposit termoset tetap lebih rumit dibandingkan peleburan kembali termoplastik konvensional.
Kasus bisnis terkuat biasanya muncul ketika integrasi komponen, ketahanan terhadap korosi, bobot yang lebih ringan, kebebasan desain, dan kemampuan pengulangan volume tinggi membenarkan investasi perkakas dan perlengkapan.
Merencanakan Lini Produksi SMC Otomotif?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. mengembangkan solusi pers yang dikontrol hidrolik dan servo untuk SMC dan aplikasi pencetakan kompresi komposit lainnya.
Untuk proyek SMC otomotif baru, sediakan gambar bagian, proyeksi area cetakan, tingkat material SMC, dimensi cetakan, berat cetakan, waktu siklus target, volume produksi tahunan, metode pemanasan yang diperlukan, dan persyaratan otomatisasi .
Masukan ini dapat digunakan untuk mengevaluasi tonase pengepresan yang sesuai, dimensi pelat, cahaya matahari, langkah, konfigurasi pemanasan cetakan, kontrol tekanan dan posisi, otomatisasi bongkar muat, dan konfigurasi lini produksi secara keseluruhan.
Hubungi Wuxi PengdaHZ untuk mendiskusikan persyaratan mesin cetak SMC atau jalur cetakan komposit otomatis Anda.
Pertanyaan yang Sering Diajukan
Bahan apa saja yang biasa digunakan pada SMC otomotif?
SMC otomotif umumnya terdiri dari sistem resin termoset, penguat serat kaca cincang, pengisi mineral, aditif pengontrol penyusutan, bahan pengawet, dan aditif pemrosesan. Formulasi yang tepat bergantung pada persyaratan struktural, permukaan, termal, listrik, dan ketahanan kimia.
Berapa suhu dan tekanan yang digunakan untuk cetakan kompresi SMC otomotif?
Banyak bahan SMC konvensional menggunakan suhu cetakan sekitar 140–160°C. Tekanan pencetakan awal biasanya berkisar antara 3,5–10 MPa, sedangkan bagian struktural yang sulit memerlukan tekanan yang lebih tinggi. Parameter akhir harus selalu didasarkan pada rekomendasi pemasok bahan yang dipilih dan divalidasi melalui uji coba cetakan.
Bagaimana Anda menghitung tonase tekan hidrolik yang dibutuhkan untuk suku cadang otomotif SMC?
Perhitungan awal mengalikan luas cetakan yang diproyeksikan dengan tekanan rongga yang dibutuhkan. Margin teknik yang sesuai kemudian ditambahkan sesuai dengan desain cetakan, variasi material, pemuatan rongga, dan persyaratan produksi.
Parameter pers apa yang memiliki pengaruh terbesar terhadap kualitas SMC?
Variabel penting meliputi kecepatan penutupan cetakan, transisi posisi ke tekanan, tekanan cetakan, stabilitas tekanan, waktu pengeringan, keseragaman suhu cetakan, paralelisme pelat dan kemampuan pengulangan antar siklus pencetakan.
Bagaimana produsen dapat mengurangi waktu siklus suku cadang otomotif SMC?
Waktu siklus dapat dikurangi dengan memperpendek gerakan pengepresan yang non-produktif, mengoptimalkan jendela pengeringan khusus material, meningkatkan pemanasan cetakan, mengotomatiskan persiapan dan penanganan muatan, menstabilkan penempatan muatan, dan memindahkan pemangkasan atau operasi sekunder ke luar stasiun pencetakan jika memungkinkan.
Apa saja cacat cetakan SMC yang paling umum?
Masalah yang umum terjadi meliputi porositas, bidikan pendek, kilatan cahaya berlebihan, permukaan bergelombang, lengkungan, dan delaminasi. Diagnosis harus mempertimbangkan kondisi material, desain muatan, suhu cetakan, ventilasi, kecepatan penutupan pers, riwayat tekanan dan kondisi pengeringan secara bersamaan.
Persyaratan kualitas apa yang berlaku untuk komponen SMC otomotif?
Persyaratan bergantung pada OEM, pelanggan Tier-1, dan komponen. Program otomotif mungkin melibatkan sistem mutu IATF 16949 bersama dengan APQP, PPAP, PFMEA, Rencana Pengendalian, MSA, SPC, ketertelusuran, studi kemampuan, dan pengujian produk khusus pelanggan.
Bisakah sisa produksi SMC didaur ulang?
SMC adalah komposit termoset, jadi potongan yang sudah diawetkan tidak bisa begitu saja dicairkan dan dibentuk kembali seperti termoplastik. Tergantung pada material dan infrastruktur limbah regional, opsi yang dapat dilakukan meliputi pengurangan ukuran secara mekanis dan penggunaan kembali sebagai bahan pengisi, pemulihan industri semen, proses daur ulang komposit khusus, atau jalur pengelolaan limbah lain yang disetujui. Produsen harus mengevaluasi rute sesuai dengan peraturan setempat dan persyaratan keberlanjutan pelanggan.


