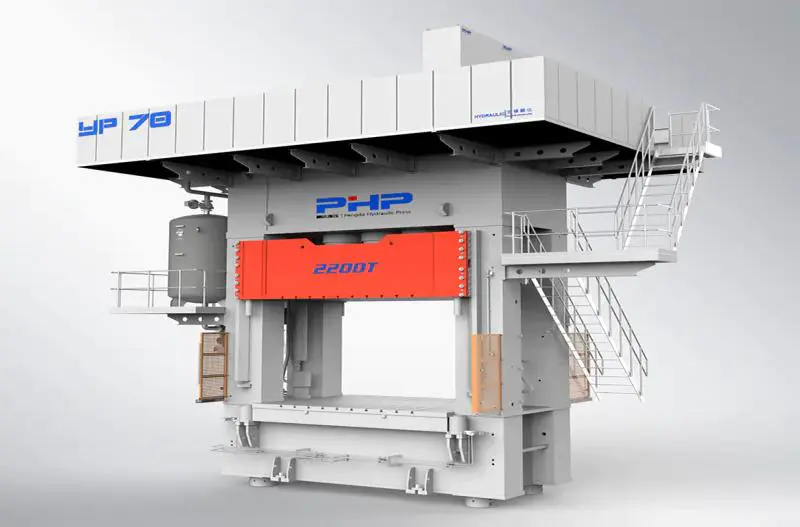
Memilih tonase pers yang tepat adalah salah satu keputusan terpenting dalam proyek pencetakan kompresi SMC.
Mesin press yang terlalu kecil dapat menyebabkan pengisian tidak lengkap, konsolidasi buruk, atau ketebalan bagian tidak stabil. Namun, mesin press yang berukuran terlalu besar dapat meningkatkan investasi peralatan tanpa menyelesaikan masalah yang disebabkan oleh penempatan muatan yang buruk, desain cetakan, atau pengaturan proses.
Untuk pengukuran awal, perhitungan dasarnya sangatlah mudah. Tantangannya adalah menentukan yang benar daerah yang diproyeksikan , memilih yang realistis Tekanan cetakan SMC , dan mengubah gaya yang dihitung menjadi ukuran tekan hidrolik praktis.
1. Rumus Gaya Penjepit SMC: Dari Tekanan hingga Tonase Tekan
Dalam cetakan kompresi SMC, istilahnya kekuatan penjepit sering digunakan ketika membahas tonase mesin. Secara teknis, mesin press hidrolik menghasilkan gaya cetakan yang diperlukan untuk mengompresi, mengalirkan, mengkonsolidasikan, dan menyembuhkan muatan SMC di dalam cetakan.
Perhitungan Metrik
Bila luas proyeksi dinyatakan dalam mm²:
Jika luas diukur dalam cm²:
Untuk mengkonversi kN ke metrik ton-force:
Perhitungan Kekaisaran
Misalnya, jika area yang diproyeksikan adalah 2.000 inci² dan tekanan cetakannya adalah 1.000 psi :
Tekanan Cetakan Apa yang Harus Digunakan untuk SMC?
Tidak ada tekanan cetakan SMC universal yang berfungsi untuk setiap komponen. Formulasi bahan, kandungan serat kaca, cakupan muatan, panjang aliran, suhu cetakan, kecepatan penutupan, rusuk, geometri tarikan dalam, dan persyaratan permukaan semuanya dapat memengaruhi persyaratan tekanan sebenarnya.
| Kondisi Bagian SMC | Contoh Rentang Tekanan Awal |
| Bagian yang sederhana dan dangkal dengan cakupan biaya yang menguntungkan | 3–7 MPa / 435–1.015 psi |
| Komponen SMC industri umum | 5–10 MPa / 725–1.450 psi |
| Jalur aliran yang panjang, rusuk, atau cakupan muatan yang lebih rendah | 8–15 MPa / 1.160–2.175 psi |
| Komponen struktural yang kompleks atau pengisian yang sulit | 10–20 MPa / 1.450–2.900 psi |
Rentang ini sebaiknya digunakan hanya sebagai referensi teknik awal. Tekanan cetakan akhir harus dikonfirmasi sesuai dengan SMC sebenarnya
formulasi, geometri komponen, desain cetakan, dan hasil uji coba cetakan.
Tambahkan Margin Kapasitas Teknik
Gaya yang dihitung mewakili persyaratan pencetakan teoritis. Umumnya tidak diinginkan untuk mengoperasikan mesin produksi secara terus-menerus pada kapasitas tetapan absolutnya.
Margin rekayasa awal kira-kira 15–30% dapat dievaluasi berdasarkan:
- Variasi batch bahan SMC
- Variasi posisi pengisian daya
- Kompleksitas cetakan
- Sensitivitas lampu kilat
- Pemuatan rongga tidak merata
- Optimalisasi proses di masa depan
- Tekanan diperlukan dalam kondisi pengisian yang sulit